Saltar al contenido
Visítenos en PACK EXPO International 2026Stand LU-8359 · Lakeside UpperSitio oficial de la feria(se abre en una pestaña nueva)Reservar reunión
Polipak
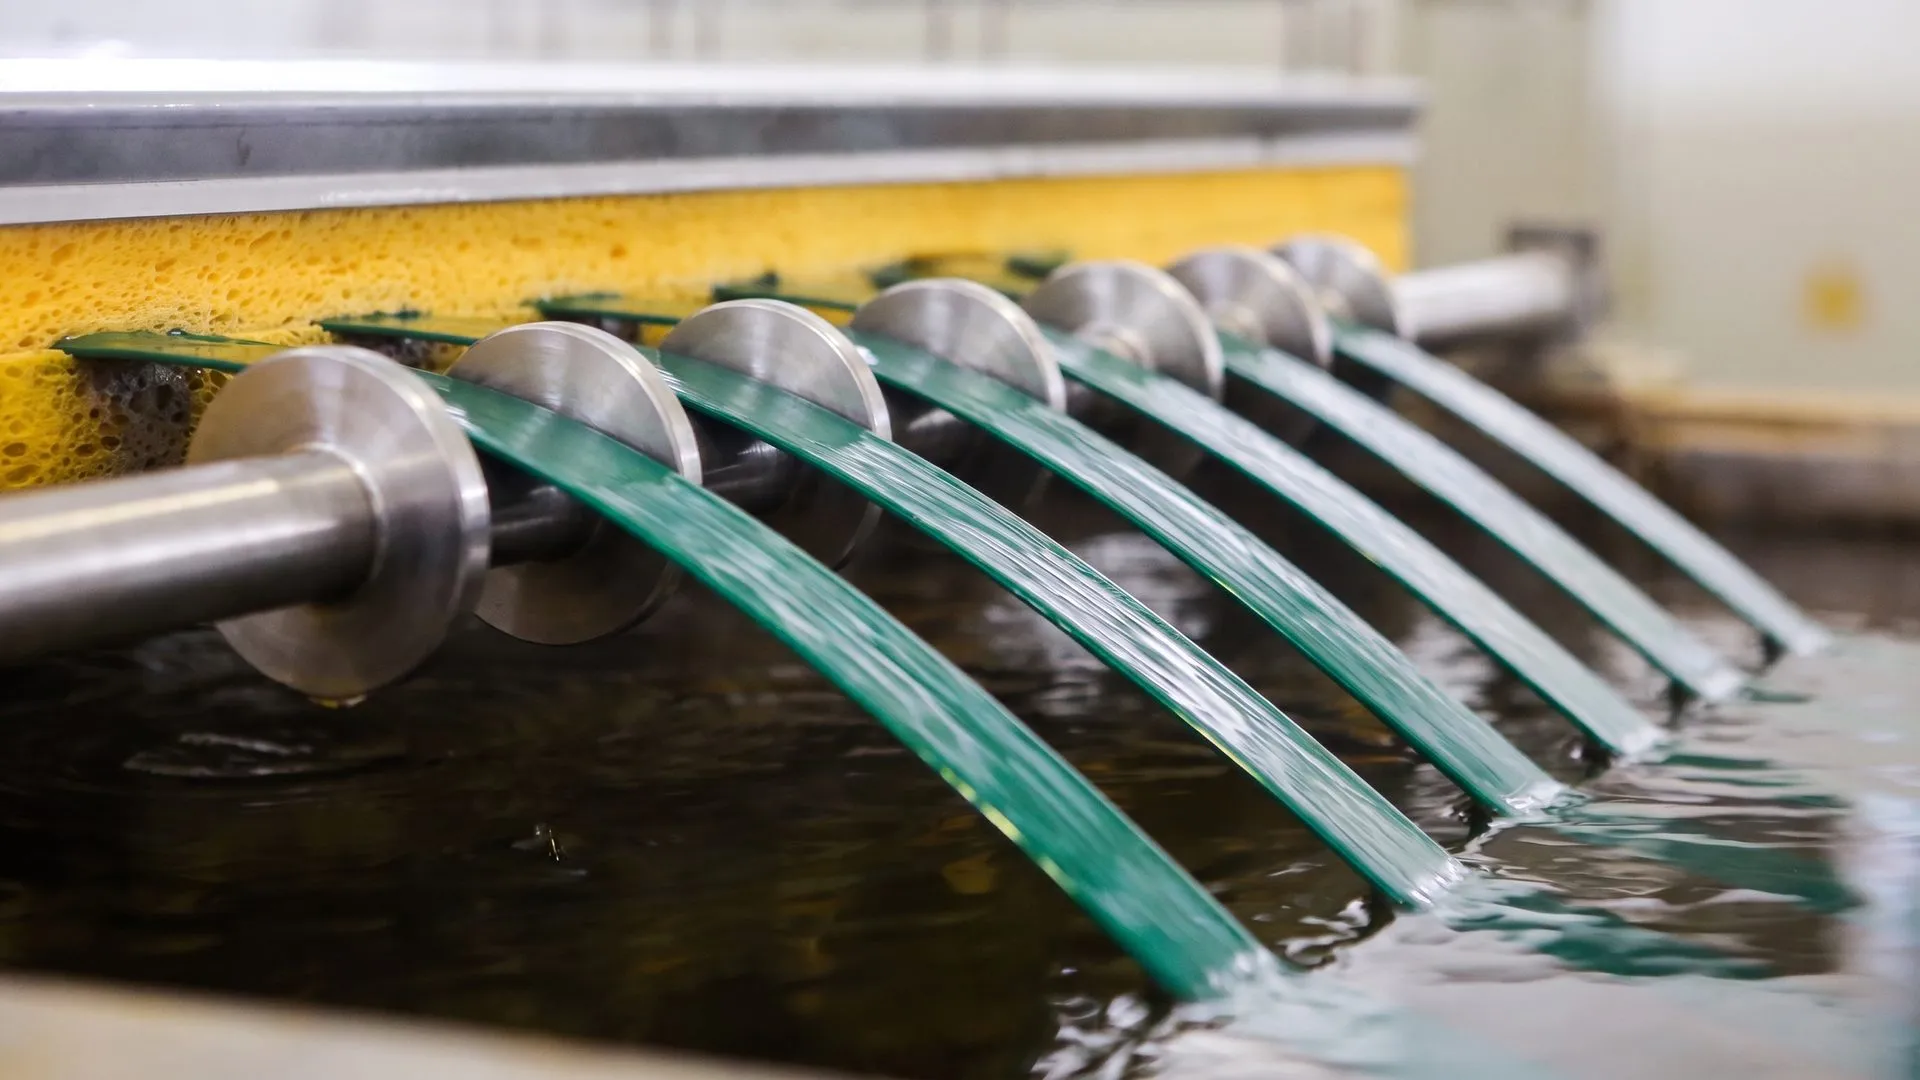
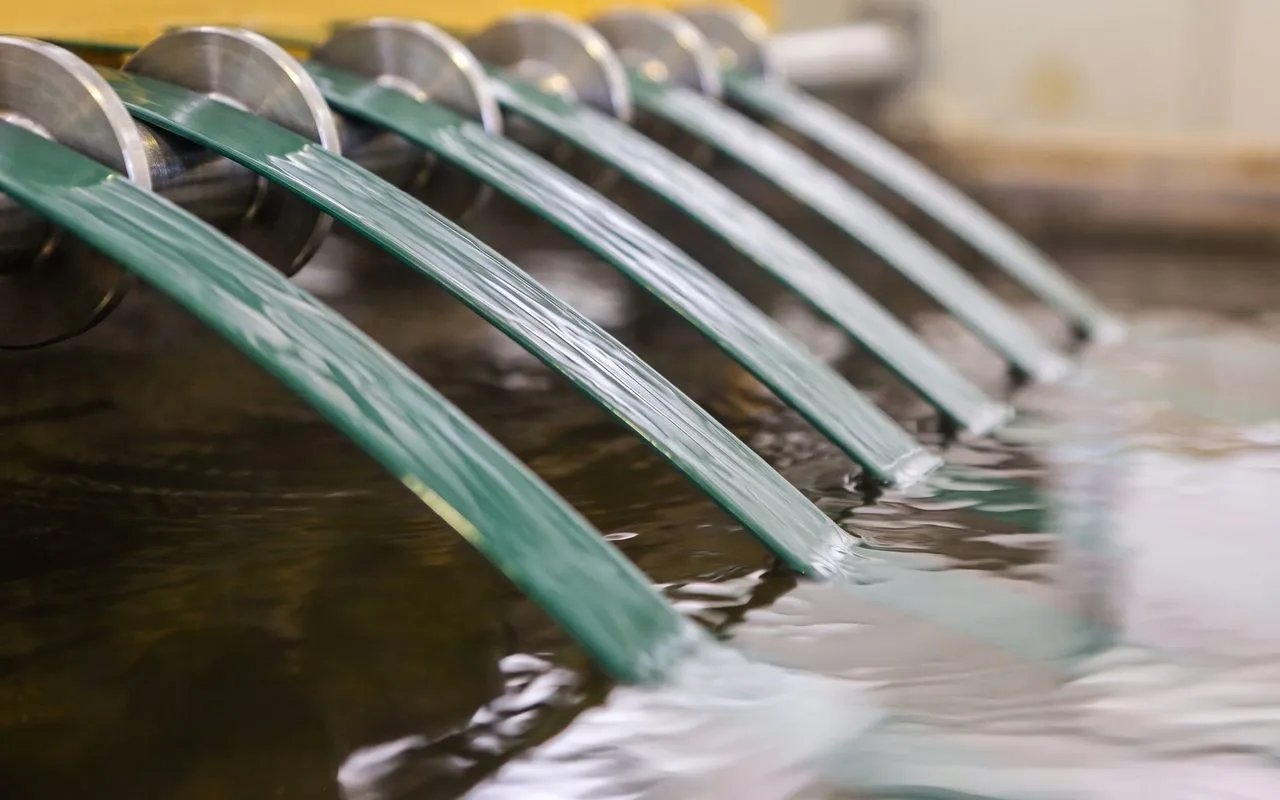
Flejes PET verdes saliendo del baño de agua en la línea de producción

Tecnología del fleje PET

I+D del fleje PET e ingeniería de polímeros

La resistencia del fleje no empieza en los rodillos, sino en la molécula. Tratamos el fleje PET con ciencia de polímeros, desde la materia prima hasta la bobina.

Nuestro enfoque

Un buen fleje es una cadena de polímero bien gestionada

El fleje PET no obtiene su resistencia de la resina en sí, sino del estirado posterior a la extrusión: las cadenas se alinean en la dirección de la máquina y la estructura cristaliza bajo tensión. La norma europea EN 13394 define también el fleje termoplástico como una tira extruida cuya alta resistencia a la tracción se ha desarrollado mediante orientación.

De ahí que un buen fleje dependa de una materia prima limpia y seca, una extrusión estable, un estirado equilibrado y una medición continua. Fundada en 1983, Polipak Plastik fabrica fleje PET en su planta de Gebze (Turquía), principalmente a partir de escamas (flake) de PET reciclado posconsumo.

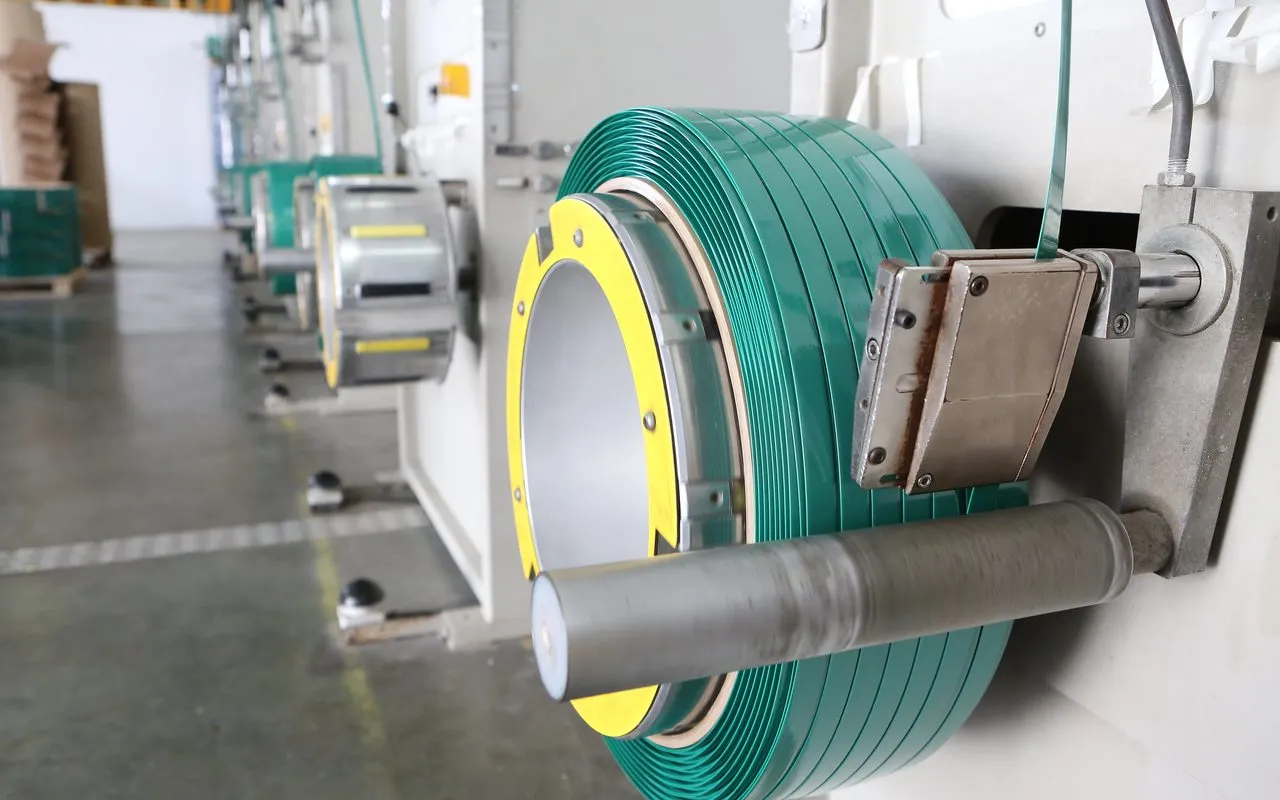
Fleje PET verde bobinándose en una bobinadora de la planta de Polipak Plastik en Gebze
Bobinadora en nuestra planta de Gebze: el fleje PET verde se enrolla en bobina.

Ciencia de materiales

La física del fleje PET

Esta sección ofrece información técnica general sobre la tecnología del fleje PET; no contiene valores medidos de productos de Polipak Plastik.

01

Viscosidad intrínseca (i.V.) y polimerización en estado sólido

La i.V. es la viscosidad del PET en solución diluida e indica la longitud media de las cadenas, es decir, el peso molecular; se expresa en dL/g. Las cadenas largas reparten la carga entre más puntos durante el estirado; por eso, en un fleje orientado, la carga de rotura y la resistencia al desgarro longitudinal dependen de la i.V. La polimerización en estado sólido (SSP) mantiene el PET por debajo de su temperatura de fusión bajo gas inerte para continuar la policondensación y elevar la i.V.; en cambio, cada etapa de procesamiento en fundido tiende a reducirla por efecto de la humedad y el calor. La viscosidad en solución del PET se mide con métodos como ISO 1628-5 y ASTM D4603.
02

Orientación, relación de estirado y cristalinidad

La tira que sale de la matriz se enfría bruscamente en un baño de agua y queda en gran parte amorfa. Al estirarla por encima de su temperatura de transición vítrea (Tg), las cadenas se alinean en la dirección de la máquina y comienza la cristalización inducida por deformación: ahí el fleje gana su resistencia. La relación de estirado es la velocidad después del estirado dividida entre la velocidad antes de él. Una relación mayor aumenta la resistencia y la rigidez y reduce el alargamiento; el sobreestirado vuelve el fleje propenso al desgarro longitudinal. El termofijado posterior estabiliza la estructura cristalina y reduce la contracción posterior.

03

Fluencia y relajación de tensiones

Los polímeros son viscoelásticos: su respuesta a la carga depende del tiempo. La fluencia es el alargamiento progresivo bajo carga constante; la relajación de tensiones es la pérdida progresiva de tensión con alargamiento constante. Un fleje tensado alrededor de una carga está en el segundo caso: la tensión que mantiene disminuye con el tiempo, y más rápido cuanto mayor es la temperatura. La principal ventaja del PET frente al PP es que conserva mejor la tensión. Es una propiedad del material; el gofrado de la superficie no elimina la fluencia ni la relajación.

04

Alargamiento a la rotura

El alargamiento a la rotura indica cuánto se estira el fleje, en porcentaje, antes de romperse. Si es demasiado bajo, el fleje se vuelve frágil y puede romperse con un golpe; si es demasiado alto, gran parte de la tensión se pierde a medida que la carga se asienta. Por eso las normas de flejes definen un rango de alargamiento además de la carga de rotura: EN 13394 clasifica el fleje de PET en tres tipos según su resistencia mínima a la tracción y su alargamiento a la rotura, y las reglas ferroviarias de carga de la AAR aceptan un rango de alargamiento a la rotura del 5 al 25 % para el fleje PET tipo IV.

05

Eficiencia de la unión

Un fleje no es más fuerte que la unión que sujeta sus extremos. La eficiencia de la unión es la carga de rotura de una unión por soldadura por fricción, soldadura ultrasónica o hebilla dividida entre la carga de rotura del propio fleje. La calidad de la soldadura depende de la capa superficial, la cristalinidad y el gofrado. ASTM D3950 define la resistencia de la unión como una propiedad aparte, y las reglas de la AAR indican una resistencia mínima de la unión junto a la carga mínima de rotura para el fleje PET tipo IV.

06

Radiación UV

El componente ultravioleta (UV) de la luz solar rompe las cadenas del polímero, y la resistencia, sobre todo el alargamiento, disminuye con el tiempo. Si la carga va a pasar mucho tiempo a la intemperie, conviene un fleje estabilizado frente a los UV; el negro de humo es uno de los pigmentos protectores más eficaces frente a la radiación UV. La vida útil a la intemperie depende del espesor, el color, el clima y el tiempo de exposición.

Materia prima

Escamas de PET reciclado: limpias y secas

El PET es un poliéster: a la temperatura de fusión, las moléculas de agua rompen sus enlaces éster. Esta reacción de hidrólisis es rápida e irreversible, acorta las cadenas y reduce la i.V. Los fabricantes de resina y de secadores exigen, por ello, reducir la humedad a unas pocas decenas de partes por millón (ppm) antes del procesamiento en fundido. Las escamas amorfas se cristalizan antes del secado.

La limpieza de las escamas importa tanto como su sequedad. El ácido que libera el PVC al degradarse acelera la degradación del PET; los contaminantes sólidos aumentan la presión y el tiempo de residencia en el filtro de fundido; las mezclas de copoliéster amorfo y policarbonato reducen la eficiencia del estirado.

Contacto con alimentos y descontaminación

Para el PET reciclado en contacto con alimentos, la guía de la FDA en Estados Unidos y el Reglamento (UE) 2022/1616 en la Unión Europea exigen evaluar el propio proceso de descontaminación; en la UE, esa evaluación se basa en ensayos de desafío con contaminantes sustitutos. El fleje es un producto industrial que no entra en contacto con alimentos, por lo que estas autorizaciones no le son aplicables.

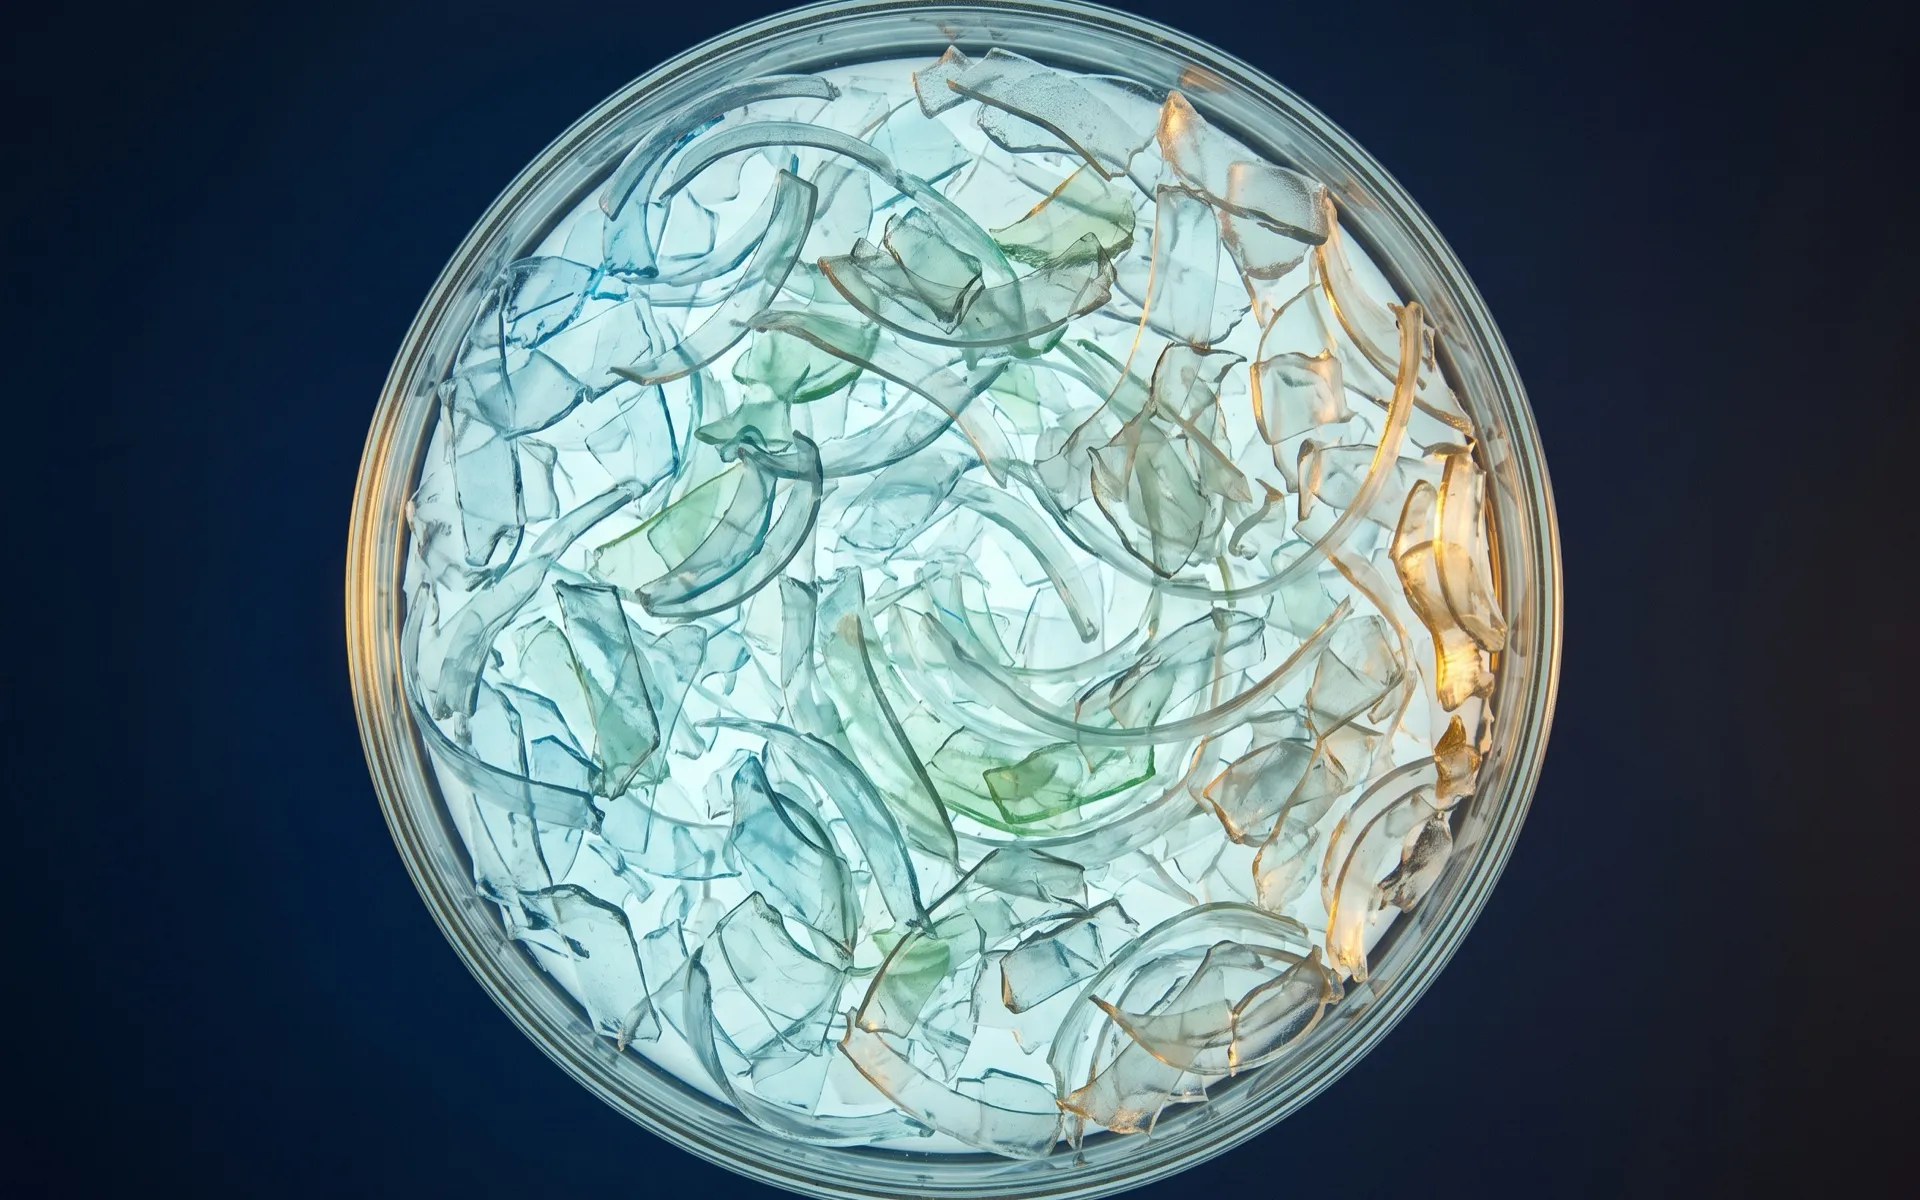
Vista cenital macro de hojuelas finas y curvadas de botellas de PET reciclado en una placa de Petri de vidrio retroiluminada (imagen ilustrativa)
Imagen ilustrativa

Línea de producción

De la escama a la bobina: qué le ocurre al polímero en la línea

Fabricamos nuestro fleje PET en una línea diseñada por REIMOTEC, entonces parte del Grupo Reifenhäuser, para alimentación con PET reciclado. En cada estación le ocurre algo distinto al polímero:

  1. Cristalizador y secador

    La escama amorfa cristaliza y se elimina la humedad.

  2. Extrusora de doble husillo con vacío

    La escama se funde; la desgasificación al vacío extrae la humedad y los volátiles del fundido. Aquí empieza el riesgo de escisión de cadenas.

  3. Filtro de fundido

    El cambiador de mallas retiene los contaminantes sólidos.

  4. Bombas de fundido y matriz

    Se dosifica el caudal y se da forma a la sección de la tira.

  5. Baño de agua

    El fundido se enfría bruscamente por debajo de su transición vítrea; la tira queda amorfa.

  6. Estirado

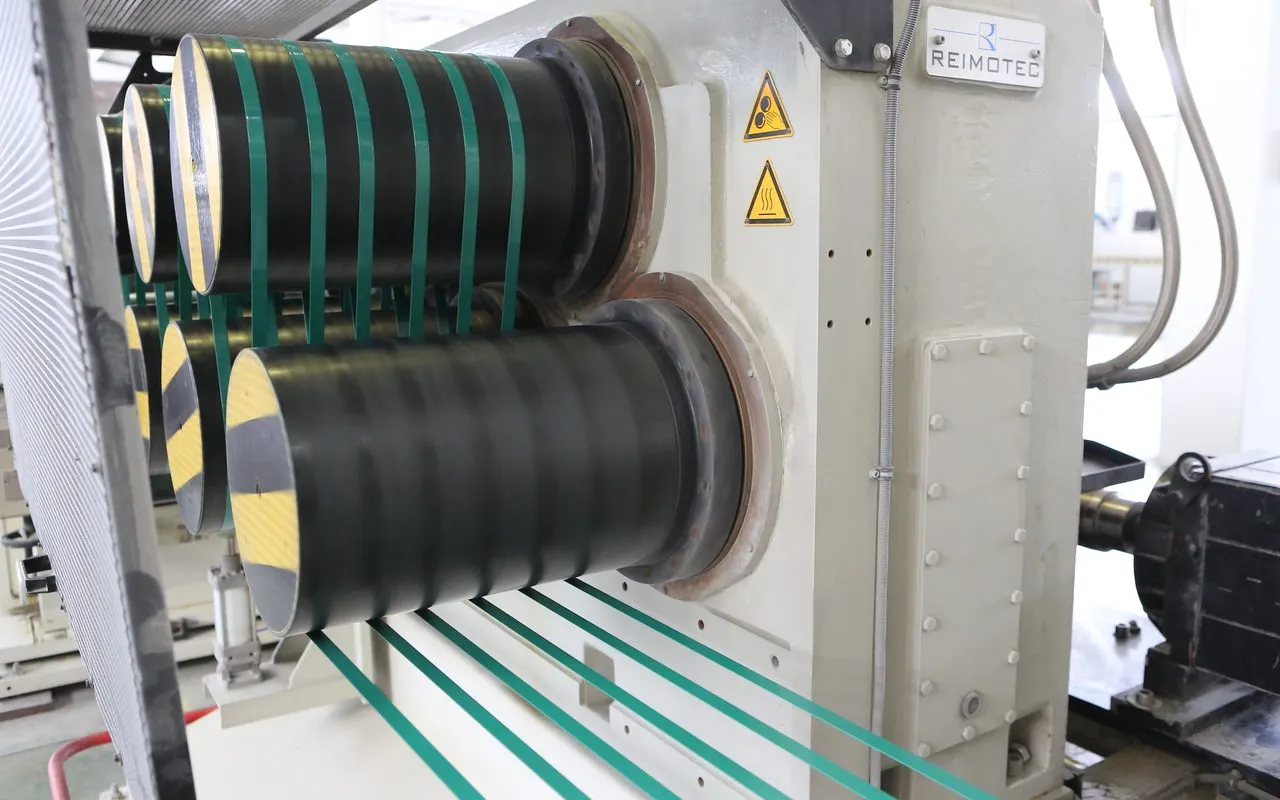
    Estiradas por encima de la Tg, las cadenas se alinean en la dirección de la máquina y cristalizan bajo deformación: aquí se construye la resistencia.

  7. Gofrado

    En el fleje gofrado, un rodillo imprime el relieve en la superficie.

  8. Termofijado

    Se estabiliza la estructura cristalina y se reduce la contracción posterior.

  9. Enfriamiento y bobinado

    La estructura queda fijada bajo tensión y el fleje se enrolla en bobinas.

Tiras de PET verde saliendo del baño de agua en la línea de Polipak Plastik
Baño de agua: las tiras que salen de la matriz se enfrían bruscamente.
Tiras de PET verde enrolladas en los rodillos de estirado de la línea de Polipak Plastik
Rodillos de estirado: aquí el fleje gana su resistencia.

Ingeniería de superficie

Superficie gofrada y lisa

El gofrado (moleteado) es un relieve que un rodillo imprime en la superficie del fleje. La norma europea EN 13394 establece que el fleje de PP y de PET puede ser liso o gofrado.

Gofrado

Rigidiza la sección y mejora la alimentación en la máquina; la textura de la superficie ayuda a reducir el deslizamiento en hebillas y sellos. La contrapartida es un adelgazamiento local de la sección: a igual medida nominal, la carga de rotura es menor que la del fleje liso.

Liso

Sin el adelgazamiento que produce el gofrado, ofrece una carga de rotura mayor a igual medida nominal.

Nuestras tablas de producto muestran lo mismo: en cada medida, el fleje liso tiene una carga de rotura mayor que el gofrado. El gofrado no cambia el comportamiento viscoelástico del polímero; la fluencia y la relajación de tensiones no desaparecen con un tratamiento superficial. La superficie adecuada depende del tipo de máquina, del método de unión y de la carga.

Tablas de producto del fleje PET

Laboratorio y ensayos

Medición en cada cambio de bobina

En producción, en cada cambio de bobina medimos el ancho, el espesor, la carga de rotura, el alargamiento, el peso de la bobina y la curvatura lateral, y anotamos los resultados en los registros de turno. La carga de rotura y el alargamiento se miden con una máquina de ensayo de tracción; el ancho y el espesor, con un micrómetro.

La curvatura lateral es la desviación en forma de arco del fleje respecto a su eje longitudinal. Afecta directamente a la alimentación, la alineación y la calidad de la soldadura en las máquinas automáticas; el concepto de «calidad máquina» del sector se basa en tolerancias dimensionales estrechas y baja curvatura.

Mediciones de rutina

  • Ancho
  • Espesor
  • Carga de rotura
  • Alargamiento
  • Peso de la bobina
  • Curvatura lateral
  • Humedad y materias extrañas de la materia prima

Normas y certificaciones

Qué definen las normas de flejes

ASTM D3950

Especificación de producto de EE. UU. para flejes no metálicos. Clasifica los flejes en cinco tipos según el material (el PET es el tipo IV) y fija valores de carga de rotura y alargamiento, resistencia transversal y resistencia de la unión; las unidades de referencia son pulgadas y libras.

EN 13394

Norma europea: define las dimensiones y las propiedades físicas del fleje no metálico aplicado con herramientas manuales o máquinas automáticas. Para el PET establece clases de carga mínima de rotura según el ancho nominal y define tres tipos según sus propiedades mecánicas. Remite a EN ISO 1421 para el ensayo de tracción y a EN ISO 2233 para el acondicionamiento.

ISO 527 · ASTM D638

Métodos generales para medir las propiedades de tracción de los plásticos con probetas normalizadas, usados para comparar materiales. Como la resistencia del fleje proviene de la orientación, el propio fleje se evalúa con los métodos que definen las normas de flejes.

AAR OTLR

Las reglas de carga abierta de la AAR (Open Top Loading Rules) regulan la sujeción de cargas en vagones abiertos en el ferrocarril de Norteamérica. Exigen que el fleje no metálico usado para sujetar cargas esté aprobado por la AAR y marcado como tal, y tabulan la carga mínima de rotura y la resistencia mínima de la unión del fleje PET tipo IV.

Mencionar una norma no es una declaración de conformidad; la conformidad se basa en registros de ensayo realizados con el método del texto de la norma.

Certificaciones y aprobaciones verificadas

  • ISO 9001:2015 Sistema de gestión de la calidad

    Alcance: fabricación y venta de fleje plástico de embalaje · Gebze

  • ISO 14001:2015 Sistema de gestión ambiental

    Alcance: fabricación y venta de fleje plástico de embalaje · Gebze

  • Verificación según las reglas de carga abierta de la AAR · AAR ID 127

    Solo para estas tres variantes, con uniones por soldadura por fricción: PET tipo IV liso de 5/8 in × 0,035 in (15,9 × 0,89 mm) y de 3/4 in × 0,040 in (19,1 × 1,02 mm); PET tipo IV gofrado de 5/8 in × 0,035 in (15,9 × 0,89 mm).

Detalle de los certificados: Certificaciones

Desarrollo de producto

Superbant y medidas especiales

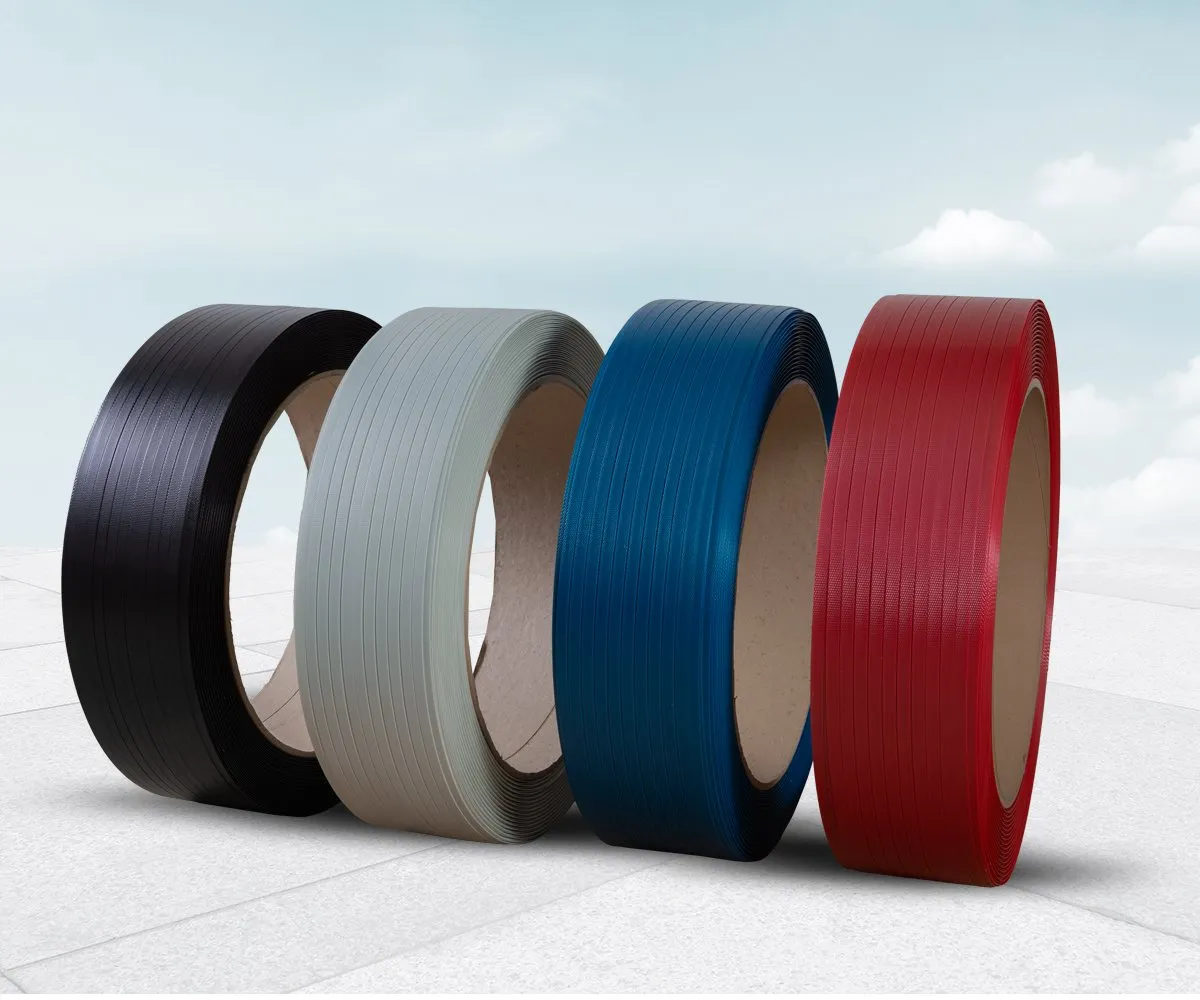
Rollos de fleje gofrado Superbant en negro, gris, azul y rojo sobre mandriles de cartón

Superbant

Superbant es el primer fleje gofrado patentado en Turquía; fue desarrollado y registrado por Polipak Plastik. Se fabrica con escamas de PET transparente estándar en nuestra línea de PET y se usa con herramientas a batería y de hebilla. Se ofrece en anchos de 12 y 16 mm y en distintos colores.

Página del producto Superbant

Medidas y colores especiales

Fuera de nuestra gama estándar, fabricamos con el ancho, el espesor, el metraje y el color que usted necesite, incluidas bobinas jumbo.

Etapas de desarrollo

  1. Idea
  2. Evaluación previa
  3. Ensayo
  4. Verificación
  5. Aprobación o cancelación

Áreas prioritarias

  • Calidad y rendimiento de nuestro fleje PET actual: curvatura lateral y variación de espesor
  • Nuevas medidas y segmentos según la demanda del mercado
  • Trabajar con distintas calidades de escama: flexibilidad de materia prima

¿Tiene una necesidad específica?

Cuéntenos su tipo de máquina, su método de unión y su carga, y le propondremos el ancho, el espesor, la superficie y el color adecuados.

Referencias: normas y reglamentos

Normas y reglamentos citados en esta página (títulos oficiales):

  1. ASTM D3950 — Standard Specification for Strapping, Nonmetallic (and Joining Methods)
  2. EN 13394:2001 — Packaging — Specification for non-metallic tensional strapping
  3. EN ISO 1421 — Rubber- or plastics-coated fabrics — Determination of tensile strength and elongation at break
  4. EN ISO 2233 — Packaging — Complete, filled transport packages — Conditioning for testing
  5. ISO 527 — Plastics — Determination of tensile properties
  6. ASTM D638 — Standard Test Method for Tensile Properties of Plastics
  7. ISO 1628-5 — Plastics — Determination of the viscosity of polymers in dilute solution using capillary viscometers — Part 5: Thermoplastic polyester (TP) homopolymers and copolymers
  8. ASTM D4603 — Standard Test Method for Determining Inherent Viscosity of Poly(Ethylene Terephthalate) (PET) by Glass Capillary Viscometer
  9. AAR Open Top Loading Rules Manual — Rule 19: Non-metallic strapping (Association of American Railroads)
  10. ISO 9001:2015 — Quality management systems — Requirements
  11. ISO 14001:2015 — Environmental management systems — Requirements with guidance for use
  12. Commission Regulation (EU) 2022/1616 on recycled plastic materials and articles intended to come into contact with foods
  13. U.S. FDA — Use of Recycled Plastics in Food Packaging (Chemistry Considerations): Guidance for Industry